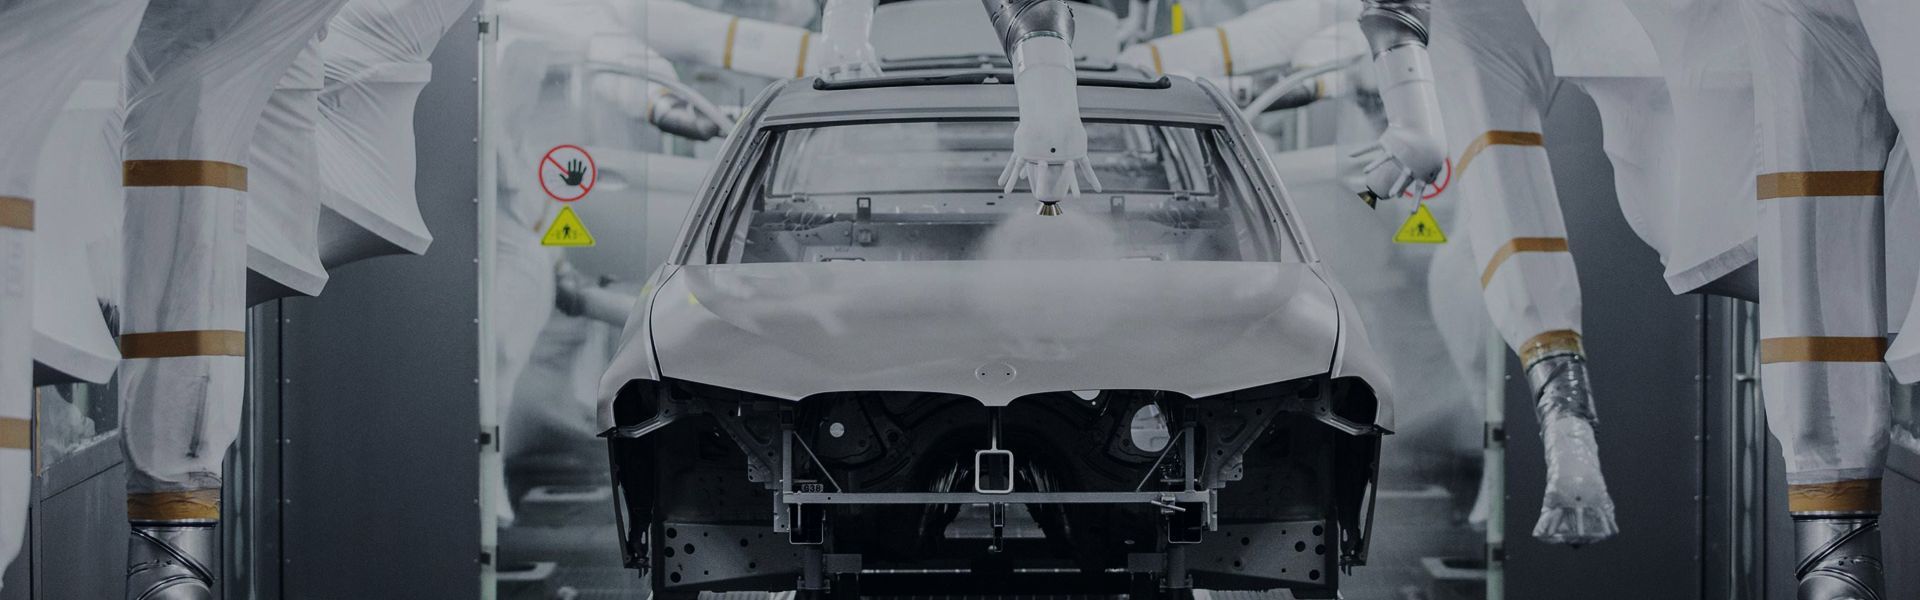
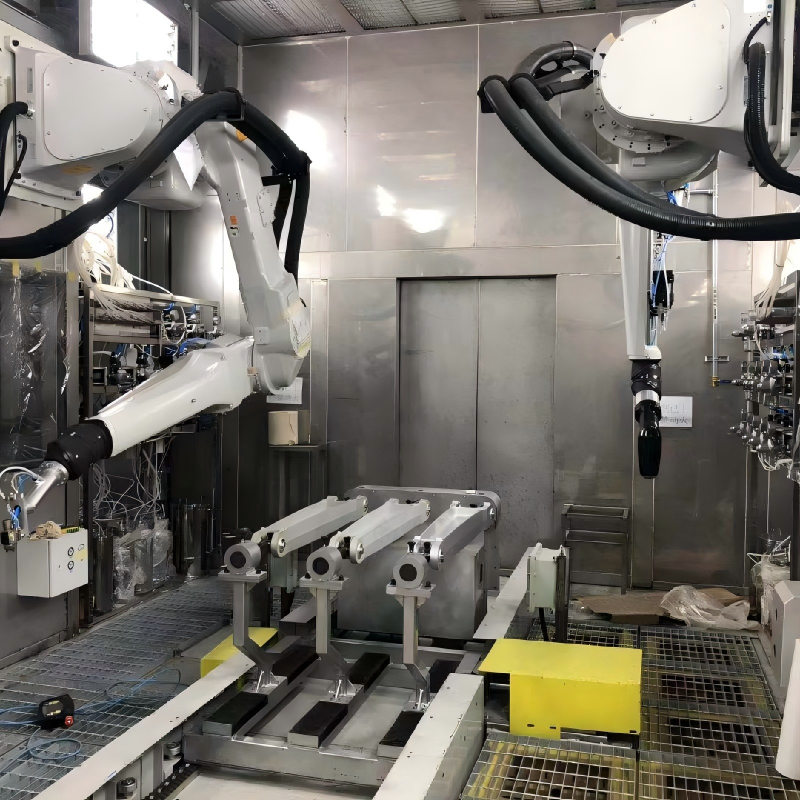
اسپرے گنز ایک میں آخری لائن کے اہم اجزاء ہیں۔کوٹنگ کا نظام. ان کے ایٹمائزیشن کے استحکام کا کوٹنگ کے معیار اور پیداوار کی کارکردگی پر براہ راست اثر پڑتا ہے۔ کوٹنگ آپریشنز میں بندوق بند ہونا ایک بار بار درد کا مقام ہے۔ یہ صفائی، کاسمیٹک نقائص جیسے کہ رنگ کی تبدیلی اور اورنگ کے لیے ڈاؤن ٹائم کو متحرک کرتا ہے۔e چھیلنا، پیداوار میں خلل ڈالتا ہے، استعمال کے قابل فضلہ کو بڑھاتا ہے، اور حتیٰ کہ پریزیشن گن کے اجزاء کو بھی نقصان پہنچا سکتا ہے۔ زیادہ تر انٹرپرائزز ناکامی کے بعد صرف بندیاں صاف کرتے ہیں، جو بنیادی وجوہات کو حل نہیں کر سکتے۔ صنعت کے ماہرین نوٹ کرتے ہیں کہ بندش کی تخفیف کو رد عمل کی خرابیوں کا سراغ لگانے سے آگے بڑھنا چاہئے۔ ایک منظم انجام-to-ماخذ پر مسائل کو روکنے کے لیے اختتامی روک تھام کے فریم ورک کی ضرورت ہے۔
کوٹنگ کے مواد، سازوسامان، عمل اور آپریٹنگ ماحول سے متعلق عوامل کے امتزاج سے اسپرے گن بند ہو سکتی ہے۔ کوٹنگ کی تلچھٹ، جمع اور طویل عرصے تک اختلاط کے بعد استعمال کے نتیجے میں ذرات کی آلودگی پیدا ہو سکتی ہے۔ فلٹریشن کا غیر موثر نظام، ناقص ڈیزائن شدہ پائپنگ، گن کے پھٹے ہوئے پرزے اور درجہ حرارت پر غلط کنٹرول کی وجہ سے کوٹنگ کی باقیات جمع ہوتی ہیں۔ غلط کنفیگرڈ اسپرے کے پیرامیٹرز، صفائی کے غلط معمولات، ورکشاپ کا غیر مستحکم درجہ حرارت اور نمی, اور کمپریسڈ ہوا جس میں ضرورت سے زیادہ آلودگی ہوتی ہے وہ سبھی بار بار آنے والے بندوں میں حصہ ڈال سکتی ہیں۔
ایک معیاری، منظم طریقہ ان چیلنجوں سے مؤثر طریقے سے نمٹ سکتا ہے۔ ماخذ پر، اس میں سخت آنے والا معائنہ، درجہ حرارت پر قابو پانے والی اسٹوریج اور کوٹنگ میٹریل کی ملٹی سٹیج فلٹریشن کے ساتھ ساتھ ان جگہوں کو ختم کرنے کے لیے پائپنگ کی ترتیب کو بہتر بنایا گیا ہے جہاں کوٹنگ جمود کا شکار ہو سکتی ہے۔ سازوسامان کی طرف، روزانہ، ہفتہ وار اور ماہانہ دیکھ بھال کا نظام الاوقات قائم کیا جانا چاہیے، اسپرے گن کے ماڈلز کوٹنگ اور درخواست کی ضروریات کے مطابق منتخب کیے جائیں اور کمپریسڈ ایئر سپلائی کو مناسب طریقے سے فلٹر اور کنڈیشنڈ کیا جائے۔ پروڈکشن فلور پر، اسپرے کرنے کے پیرامیٹرز اور رنگ کی تبدیلی کی صفائی کے طریقہ کار کو معیاری بنایا جانا چاہیے، عمل کی مستقل حالت کو برقرار رکھنے کے لیے استعمال ہونے والے سمارٹ آلات کے ساتھ۔
اس کے علاوہ، مینوفیکچررز کو ورکشاپ کا صاف ماحول برقرار رکھنا چاہیے، آپریٹرز کے لیے پیشہ ورانہ تربیت فراہم کرنا چاہیے، اور دباؤ، درجہ حرارت اور دیگر اہم پیرامیٹرز کو حقیقی وقت میں ٹریک کرنے اور ممکنہ خطرات کی نشاندہی کرنے کے لیے ذہین نگرانی اور ابتدائی وارننگ کے نظام کو تعینات کرنا چاہیے۔ روٹ کاز کا تجزیہ اور دستاویزی کیس کے جائزے بند لوپ مینجمنٹ کے عمل کو قائم کرنے میں مدد کر سکتے ہیں۔ ری ایکٹو ٹربل شوٹنگ سے فعال خطرے کی روک تھام کی طرف منتقل کر کے، مینوفیکچررز ناکامی کی شرح کو کم کر سکتے ہیں، مستحکم اور موثر کوٹنگ لائن آپریشن کو برقرار رکھ سکتے ہیں، اور بالآخر معیار کو بہتر بنا سکتے ہیں، اخراجات کو کم کر سکتے ہیں اور مجموعی کارکردگی میں اضافہ کر سکتے ہیں۔
پوسٹ ٹائم: ستمبر-29-2026